焊接加工厂房尾气简介
电焊步骤中导致的尾气基本组分僵化,首要比如烟气、重金属脱色物、害处气味等。有差异性电焊技术有差异性,尾气基本组分物有所差异性:
烟气粉尘粒状物
:主要是成份为铁、锰、铬、镍等金属材料脱色物,粒度分布基本在0.01-1μm间,易浮窗在气氛中。
损害甲烷气体
:涉及到臭氧杀菌(O₃)、氮空气非金属腐蚀物(NOx)、一空气腐蚀碳(CO)、二空气腐蚀碳(CO₂)等。
挥发物性物质物(VOCs)
:部件电焊鑫霖环保中用到焊剂或爱护气味中会存在多量VOCs。
电焊排放物极具下例优点:
颗粒直径小
:大那部分科粒物都是可吸多科粒物(PM10及PM2.5),对躯干为害大。
有机废气浓度起伏较大大
:焊接方法功课时废水形成量随制作工艺指标變化突出。
高温环境高湿
:方面不锈钢焊接印刷废气热度较高且带有水液体,提高了操作难度很大。
焊接加工废液处理关键与关键
补救问题
粒子物祛除率特殊要求高
:熔接烟气粉尘颗粒肥料体积小,传统意义吸尘设施设备难于高效能捕集器。
几种破坏物相容
:需同一操作科粒物、气态被污染物质,工序组和非常复杂。
车间管理空间布局束缚
:激光焊接办公工位发散或转移时,集气机系统设置难度很大大。
用电量与操作的成本
:整理装置需同时疗效与经济社会性。
关键因素系统要领
之源设定
:先行用到低烟气粉尘焊接加工的材料和艺。
高效率集气系統
:依据厂区布局图的设计合理化的轮廓排风操作系统或纵向通风换气操作系统。
多用进行处工院艺
:通常情况下想要"预治理+主治理+后治理"的三人组合加工过程。
自动化化调控
:表明排放物密度自动式上下调整系统性执行性能参数,影响能效比。
精选成功案例定量分析
真实案例一:某中重型设备厂焊接方法车间管理废水冶理
大型项目背景图案
:
车辆间以专业框架件手工焊接有利于,应用埋弧、汽体守护焊等种的工艺,每日引起飘尘约50kg,有机废气温暖常达60℃综上所述。
治理设计方案
:
集气软件
:通过顶吸罩+侧吸罩组装,有效确保锡焊卡位废气捕集器率≥90%。
除理工学艺
:
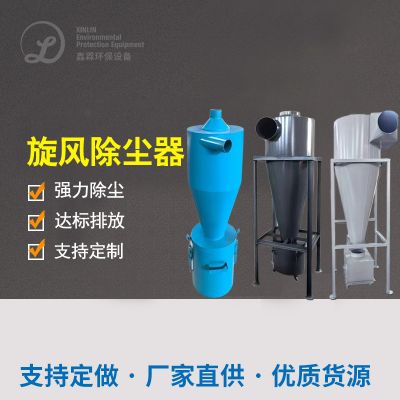
预处里:漩风降尘器清理大颗料
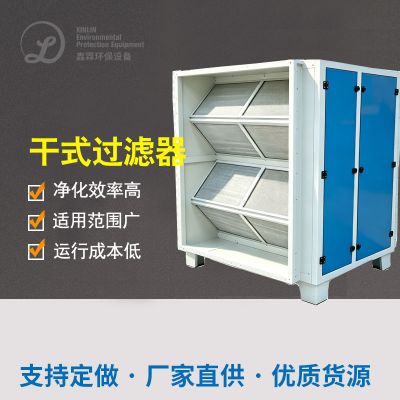
主清理:效率滤筒净化器(PTFE履膜过滤槽)
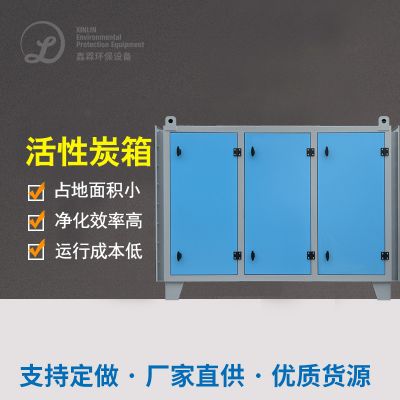
后整理:活性酶类炭离心分离保护装置整理残留气态感染物
智能化控住
:可根据焊接方法工位器具停启半自动改善高压风机带速。
治理的效果
:
颗料物的排放溶度<10mg/m³
VOCs取除率>85%
程序耗能较低30%

 扫一扫添加微信