等离子切割烟尘粉尘废气处理案例|等离子切割废气处理方法
案例一:某知名汽车零部件制造企业等离子切割废气处理
项目背景:
该机构产销量汽车底盘涉及件100万台,人1200人。等铝离子切割工作生产车间存在高阳极氧化的的还原电位金属材质阳极氧化的的物煤尘(Fe₂O₃、Al₂O₃等)、活性氧(O₃)、氮阳极氧化的的物(NOₓ)及一阳极氧化的的碳(CO)。机构次数因煤尘污染物超预算(PM10阳极氧化的的还原电位200-300mg/m³)被环境部门举报,遇到停售整改意见高风险。同时,传统艺术静电感应除尘系统器因含湿热出现布袋除尘器结水,年保修相应费用超200W,且活性氧阳极氧化的的还原电位超预算(0.3-0.5ppm)引致人呼吸系统道恶化的情况。
废气成分来源:
- 金属氧化物粉尘:主要来源于金属材料的蒸发和氧化。
- 臭氧:来源于切割过程中产生的高温等离子体对空气中氧气的光解作用。
- 氮氧化物:可能来源于切割辅助气体(如压缩空气、氮气、氩气等)的高温分解和化学反应。
- 一氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
处理工艺流程:
- 局部排风系统:在等离子切割机床顶部安装防爆型集气罩,风量按5-8m³/min/台设计,覆盖产污点。
- 全密闭输送:采用负压管道+脉冲反吹除尘,减少粉尘二次扬尘。
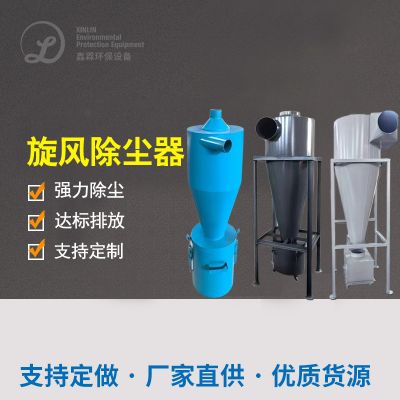
- 旋风除尘器:去除粒径>10μm的粗颗粒粉尘,分离效率≥85%。
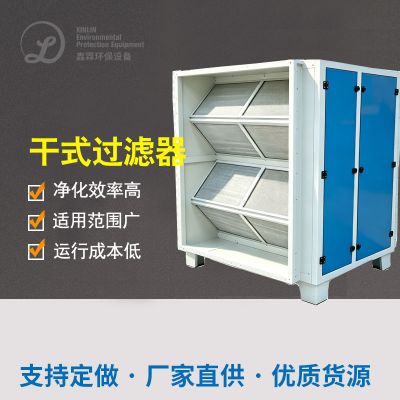
- 干式过滤装置:配置PTFE滤筒(孔径0.3μm),拦截PM2.5及金属粉尘。
- 温度控制:280-320℃恒温运行,分解CO及残留有机物,转化率≥99%。
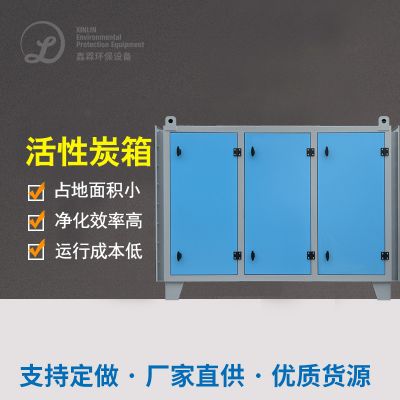
- 活性炭吸附塔:吸附VOCs和臭氧,动态吸附容量≥1.0kg/m³,臭氧去除率≥90%。
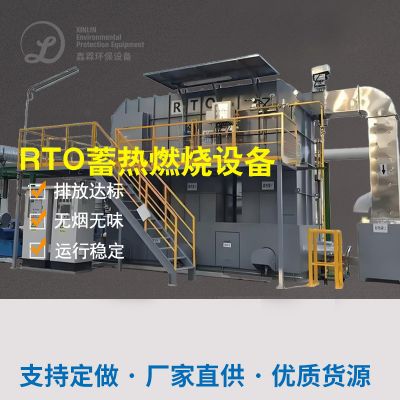
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:过滤精度PM2.5排放≤5mg/m³,粉尘捕集率≥99.99%。
- 防爆设计:隔爆阀+泄爆片,抑制粉尘爆炸风险。
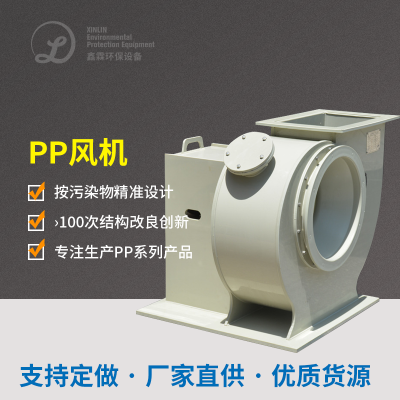
- 离心风机:保障废气达标排放至烟囱(高度≥30米)。
最终效果:
- 环保合规:连续3年通过ISO 14001认证,粉尘排放低于国家标准限值50%,获评“清洁生产示范企业”。
- 经济效益:年节省滤袋更换费用150万元,设备能耗降低40%,年节约电费80万元。
- 社会效益:厂区PM2.5浓度下降90%,员工呼吸道疾病投诉率下降75%,臭氧浓度达标,车间环境显著改善。
案例二:某重工企业等离子切割废气处理
项目背景:
该各个中小型企业用到等铁化合物切除新技术产出合金材料结构’,存在很大尾气。为缩短尾气工业气体,各个中小型企业连接了等铁化合物切除尾气处置程序。
废气成分来源:
与各类汽车零配件制作业各个企业内似,工业废气中的黑色复合被氮化合物粉尘爆炸主要是來来自于黑色复合的原材料的蒸馏器和被氧化物;也许 还含有其他损害有机化合物,如打磨捕助的固体拆分生成的损害的固体、打磨环境中空气污染源蒸馏器拆分生成的损害的固体等。
处理工艺流程:
- 废气收集装置:收集切割过程中产生的废气。
- 袋式除尘器:去除废气中的颗粒物。
- 活性炭吸附设备:吸附废气中的VOCs和臭氧等有害物质。
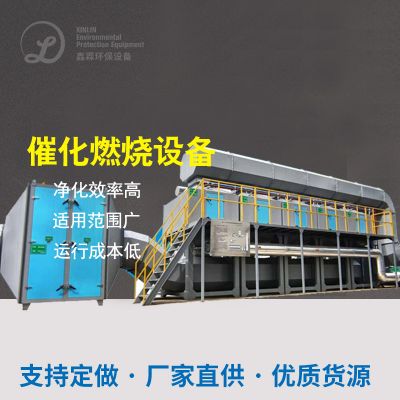
- 催化燃烧设备:进一步氧化分解有机物。
最终效果:
正确处理后尾气中的颗粒剂物和不好有毒气体有机废气浓度差异性有效降低,实现了部委的环保标准规范。
案例三:某金属加工企业等离子切割废气处理
项目背景:
该客户在等阳离子割孔工作中生成大规模废气排放,有五金水汽、防腐蚀反应物小粒、一防腐蚀反应碳、二防腐蚀反应碳、氮防腐蚀反应物等有损材料。
废气成分来源:
- 金属蒸气和氧化物颗粒:主要来源于金属材料的蒸发和氧化。
- 一氧化碳和二氧化碳:可能来源于切割过程中有机物的燃烧或热分解。
- 氮氧化物:可能来源于切割辅助气体的高温分解和化学反应。
处理工艺流程:
- 局部排风系统:在切割机床顶部安装集气罩,收集废气。
- 旋风除尘器:去除粗颗粒粉尘。
- 干式过滤装置:配置PTFE滤筒,拦截PM2.5及金属粉尘。
- 活性炭吸附塔:吸附VOCs和臭氧等有害物质。
- 催化燃烧装置(RTO):进一步氧化分解有机物。
- 深度净化与排放:确保废气排放达到环保标准。
最终效果:
外理后有机废气治理废气到环保稳定标准的,工作任务生态环境能够得出解决,企业员工稳定能够得出维护。

 扫一扫添加微信