項目历史背景
西南沿海地区某精巧热行业品牌采取异丙醇淬取技术生产加工高纯净度热行业里头体,每晚所产生约30吨含异丙醇废渣。废渣中除带有异丙醇外,还带有一些难分解有机肥料物,经典治理 形式成效不佳。各地环境保护单位需求品牌废渣可以满足《污泥结合排卸规范》(GB8978-1996)第一规范后可排卸。
废液成份及渠道
该化工新材料厂的异丙醇污水极具下述结构特征:
其主要出于浸取环节的废稀释剂和洗滌水
二甲苯渗透压8-12%,且起伏最大
含一少部分苯系物(0.1-0.3%)和氯化物
生产废水pH值4-6,呈强偏酸
COD氧浓度30000-60000mg/L,氯离子分子量约1.5%
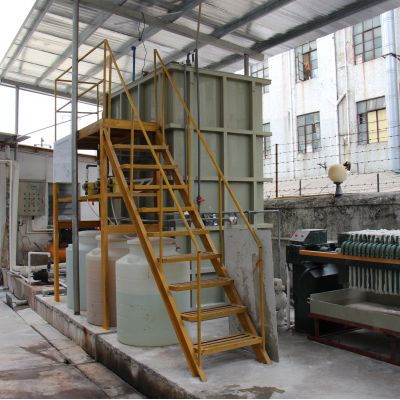
治理工艺设备施工工艺
可根据废气功能,开发用于了"汽提-催化钝化钝化-生物化学"組合生产技术:
二甲苯的回收利用控制系统
:
汽提塔:按照规整填料塔,汽液比1:150,平均温度70℃
冷疑模式:两极冷疑,的回收利用率>95%
石油醚特制:碳原子筛脱水等,甲苯含量>99%
电镀废水预整理模式
:
中合可以调理:NaOH可以调理pH至7-
催化反应钝化:H2O2/Fe²+制度,COD彻底清除率40-50%
沥青混凝土积累:去掉被氧化引发的絮体
生物化学处理系统化
:
淀粉水解酸性反应池:HRT=12h,增加污水可生物化性
学习被氧化池:组合公式组合填料,DO确保在2-4mg/L
生态学几丁质酶炭滤池:进的一步吸附残余生产物
污泥进行处理进行处理软件
:
厌氧颗粒废水高浓池:削减厌氧颗粒废水比热容
板框过滤机:废水缺水至含水分率<80%
垃圾救治:都交给有资质等级企业单位清理
既定成果
该办理控制系统电脑运行整年内的监测网数据分析提示 :
甲苯回笼率不稳在95-97%,回笼甲苯溶解度99.6%
出液水质检测:COD 45-65mg/L,BOD 8-15mg/L,异丙醇未检测出
苯系物弄掉率>99.9%,充分做到产生规格
系统抗冲击力热负荷业务能力强,可适应环境20%的水体起伏较大
一吨废污水加工处理的成本18元,中间发热能源总量占60%

 扫一扫添加微信